
故事要从一个被退回来的包裹说起,外箱完好,里面的产品却碎了。
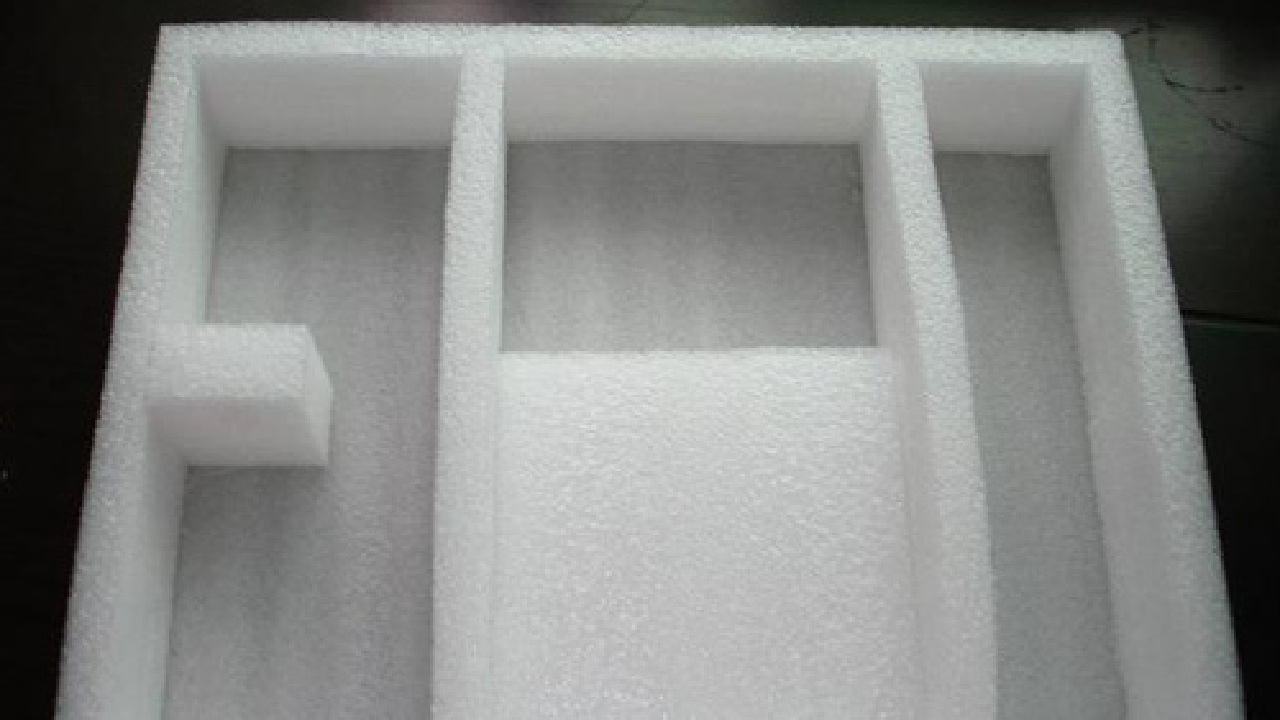
有意思的是,改动并不大,成本也没有明显上升,效果却立竿见影。这件事之后,客户把内衬规格固定下来,后面几个季度都没再调整过。方案调整后,客户把内衬整个换了一遍,第一批货发出去,返修单直接少了一大半。
不妨从几个实际案例看效果:【案例1】一家蜂蜜产销合作社这次的情况是这样的:薄片材受力后容易被戳穿。针对这个问题,把方案调整为加厚珍珠棉片材,做法上改用加厚珍珠棉片材,边角做折边加强,最终穿刺破损基本杜绝。这也是圣博瑞一贯的做法:先上门或线上对接尺寸,再出方案打样。【案例2】一家小型电子配件厂这次的情况是这样的:产品之间直接叠放,运输后表面全是压痕。针对这个问题,把方案调整为分层复合珍珠棉片材,做法上每层之间垫入珍珠棉片材,按承重选厚度,最终开箱后表面完好,客户验收顺利通过。这也是圣博瑞一贯的做法:配送按时交付,昆明市内响应更快。【案例3】一家山地土特产馆这次的情况是这样的:裁切余料多,成本一直压不下来。针对这个问题,把方案调整为珍珠棉片材,做法上按产品尺寸排版套裁,把余料做成小规格垫片,最终利用率提升到九成以上。这也是圣博瑞一贯的做法:配送按时交付,昆明市内响应更快。【案例4】一家小型农机配件库这次的情况是这样的:需要频繁开箱抽检,包装拆一次就废。针对这个问题,把方案调整为分层复合珍珠棉片材,做法上珍珠棉片材做成可复位的隔断结构,最终抽检后能原样恢复,包材可重复使用。这也是圣博瑞一贯的做法:全流程进度可追溯。
异形件的贴合度越高,产品在内腔中的位移就越小。材料的回弹性与密度相关,但也受存放方式和时间影响。内衬与外箱形成整体受力结构时,防护效果优于单纯填充。
具体的选型步骤:第一,第一步,确认产品的外形尺寸、重量和易损部位。第二,第二步,判断主要风险来自跌落、堆码还是振动。第三,第三步,按风险类型选择密度与厚度,确定缓冲层结构。第四,第四步,打样成型,做跌落与堆码两项验证。
服务范围主要包括:按需报价,规格、厚度、密度都可组合选择。提供免费的样品打样服务,确认效果后再谈批量。支持按产品尺寸、重量和流通环节定制内衬方案。
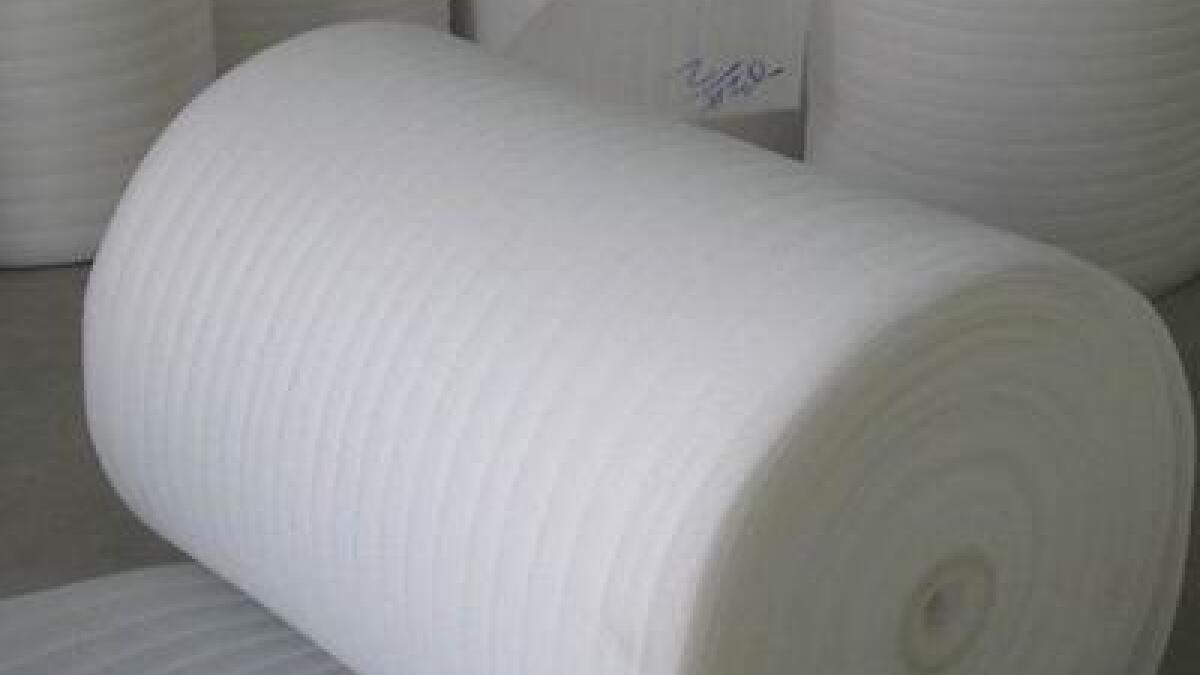
选型环节有几条经验值得参考:长期堆码的场景要额外核算蠕变,避免底层缓慢变形。有液体或冷链的场景要确认材料的闭孔率,防止吸湿失效。裁切排版时尽量套裁,余料可以做成小规格垫片二次利用。
几个关键知识点:堆码场景要关注的是长时间静压下的缓慢变形,而不只是瞬间冲击。跌落高度每增加一档,对缓冲层厚度的要求就相应提高。开箱观感正在成为客户评价的一环,内衬的整齐度值得重视。
行业背景可以这样理解:随着客户对开箱体验的要求提升,内衬不再只是填充物,也承担了展示功能。珍珠棉是一种闭孔结构的发泡材料,内部气泡互不连通,所以既能吸收冲击,又不容易吸水。
百科层面的补充:性能优势:重量轻、韧性好、不易掉屑,可重复使用且便于二次加工。结构特点:气泡互不连通,具备缓冲、隔热、防潮与轻量化的综合特性。
补充几点实用建议:易碎件的内衬建议留一层冗余,搬运环节的意外难以完全避免。缓冲层与产品的接触面尽量平整,局部应力集中容易出问题。开箱体验越来越影响复购,内衬的整洁度值得多投入一点。
支撑这些服务的是几项实打实的条件:多年持续服务本地制造、农业与电商客户,积累了大量规格数据。整套流程透明可控,报价、排产、配送进度都可查询。打样环节不额外收费,确认样品后再进入生产。
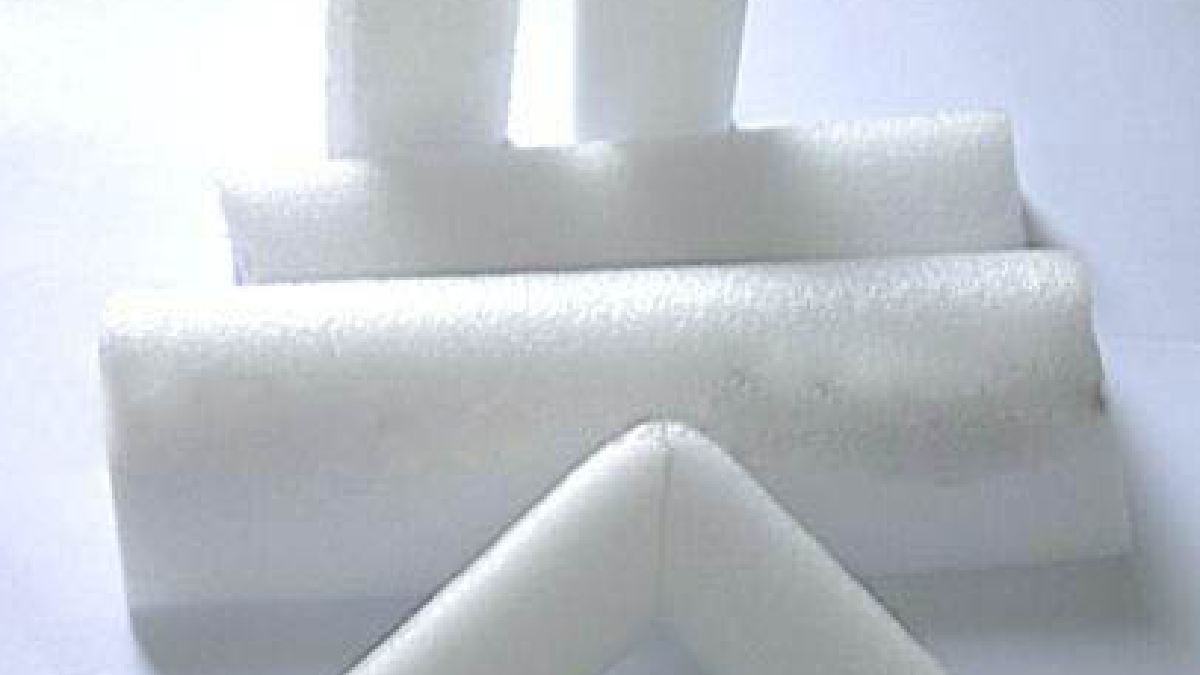
圣博瑞在昆明有自有生产基地,常用规格备有现货,也可以按需定制。